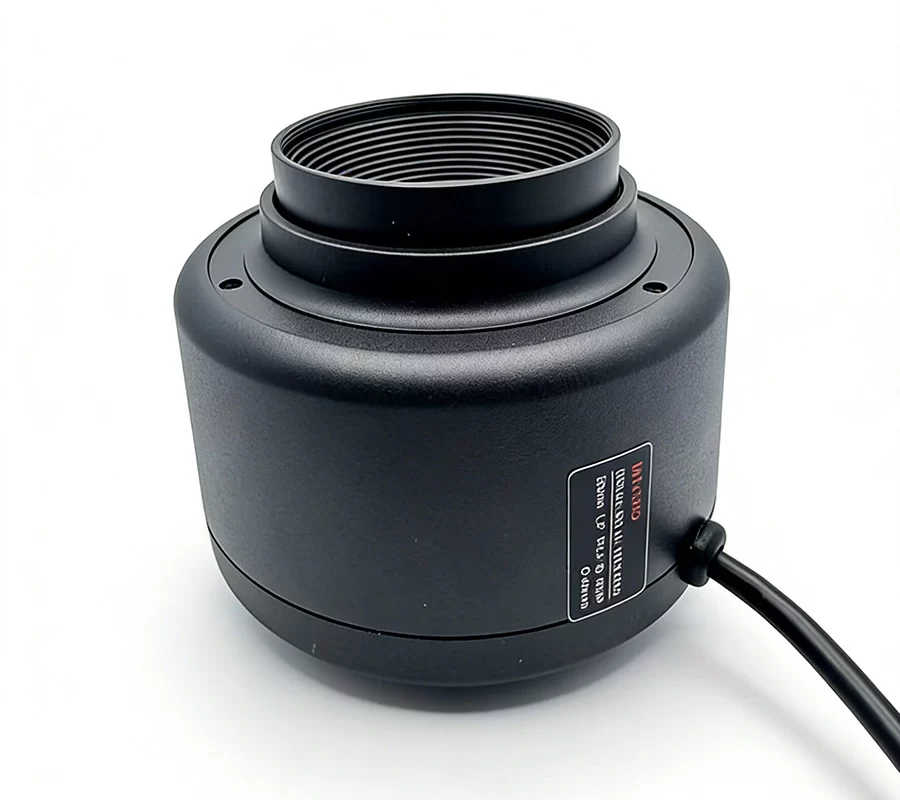
Points clés à retenir
De nombreux objectifs FA motorisés partagent une plateforme optique identique à celle de leurs versions manuelles — le surcoût paie la mécanique et l'électronique, pas un meilleur verre.
La mise au point électrique est rentable lorsque la distance de travail change, lorsque l'équipement est distant ou confiné, lorsque la mise au point doit bouger en cours de fonctionnement, ou lorsque des parcs de caméras fonctionnent sur des recettes.
Pour les stations fixes uniques, un objectif manuel avec vis de blocage reste la bonne réponse.
Un simple calcul de fréquence de changement vous indique où se situe le point de bascule pour votre ligne.
Introduction
Parcourez les allées de n'importe quel salon de vision industrielle et vous trouverez des objectifs FA visuellement presque identiques à des prix très différents. Le plus souvent, la différence ne tient pas au verre : de nombreux objectifs motorisés partagent la même plateforme optique que leurs équivalents manuels — les mêmes groupes de lentilles, la même conception de revêtement, la même MTF nominale. Ce que le surcoût achète, c'est le mécanisme de mise au point et les tolérances construites autour : un moteur, un codeur de position en boucle fermée et une interface de commande. La bonne question n'est donc pas « quel objectif est le meilleur ? » mais « ma station a-t-elle besoin de ce que le moteur m'apporte ? ». Cet article y répond avec quatre scénarios où la mise au point motorisée est pratiquement indispensable, deux où la mise au point manuelle est l'achat le plus judicieux, un compte rendu honnête de ce que coûte la motorisation sur toute une durée de vie, et une méthode simple pour trouver votre propre point de bascule.
Que payez-vous réellement ?
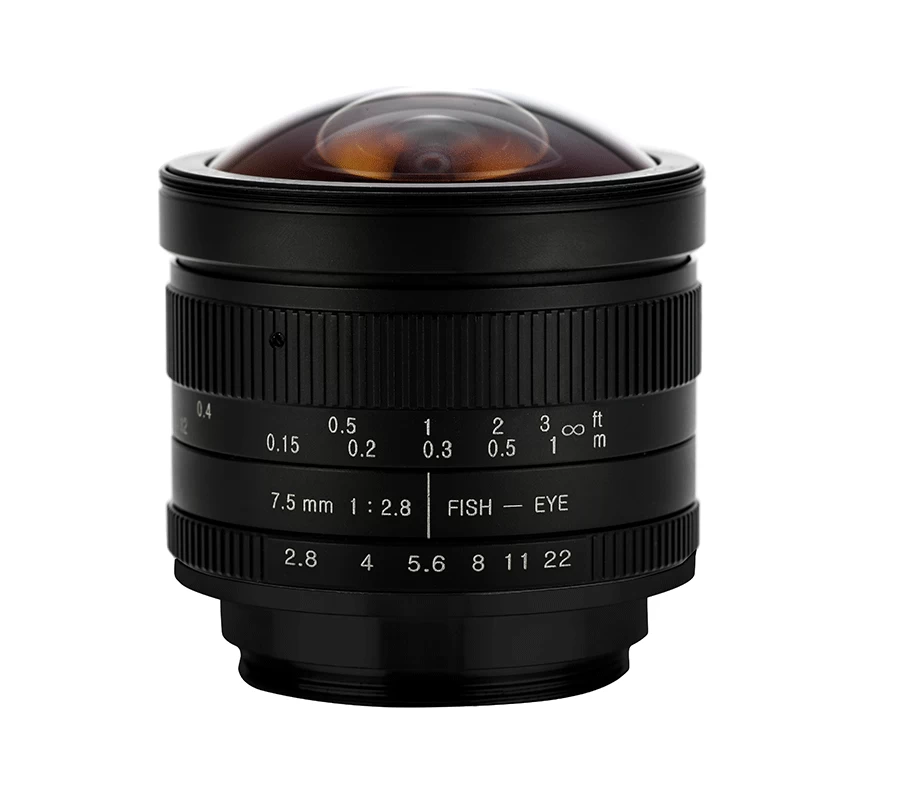
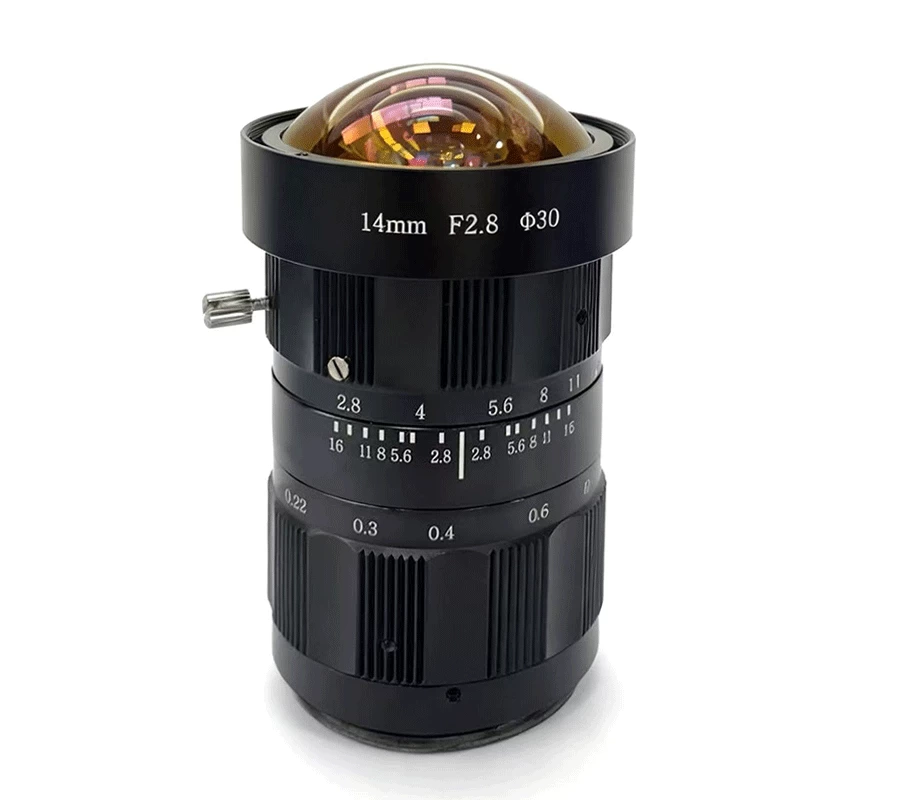
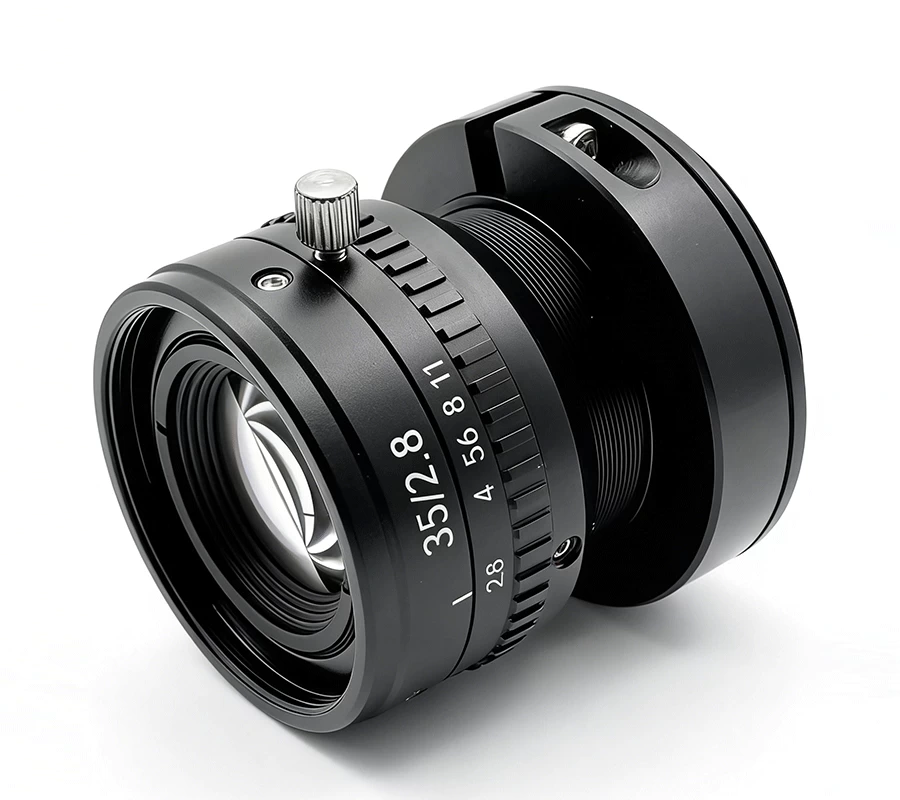
Dans un objectif FA manuel, vous tournez la bague de mise au point une fois à la mise en service, vous serrez la vis de blocage, et l'objectif reste en place pendant des années. Le mécanisme est simple, robuste et bon marché — et pour de nombreuses stations, c'est tout ce dont il a besoin d'être.
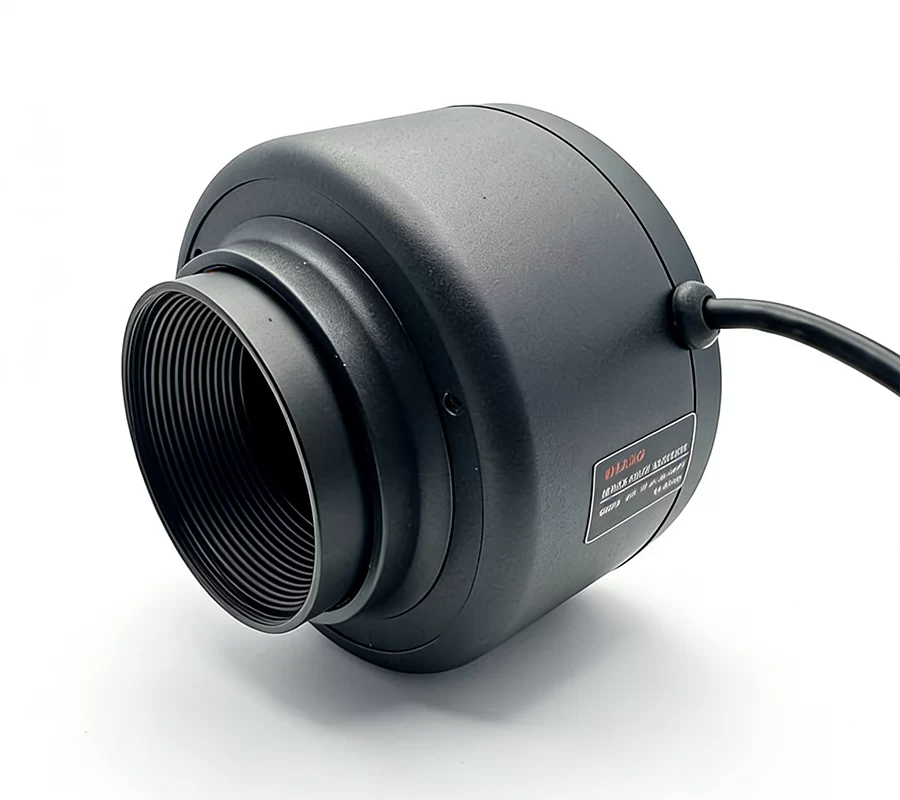
Une version motorisée des mêmes optiques ajoute :
Un entraînement de précision — préchargé pour minimiser le jeu — qui déplace le groupe de mise au point électroniquement.
Un codage en boucle fermée. Le contrôleur relit la position de mise au point réelle, et non simplement la consigne qu'il a envoyée. C'est ce qui rend la position répétable : commandez la valeur de mise au point 340 et le groupe optique revient exactement au même endroit, à chaque fois, après chaque mouvement. Une question qui vaut la peine d'être posée avant de rédiger votre cahier des charges : le codeur est-il sur l'arbre du moteur ou sur le groupe mobile ? Les codeurs montés sur l'arbre ne voient ni le jeu de la vis-mère ni les frottements statiques du chariot, et ils nécessitent un mouvement de prise d'origine après chaque coupure d'alimentation — un retour de position monté sur le groupe (règle linéaire ou codeur absolu) n'en a pas besoin.
Une interface de commande (série, USB ou E/S) pour que le système de vision ou l'automate puisse commander les positions de mise au point par recette.
Voilà pourquoi un objectif motorisé coûte plus cher même lorsque les optiques sont identiques : le surcoût réside dans la mécanique et l'électronique, pas dans le verre. Mais « plateforme partagée » est une affirmation sur la conception, pas sur chaque unité livrée. En volume, trois choses diffèrent encore et doivent être vérifiées version par version : la tolérance de décentrement et d'inclinaison du groupe de mise au point mobile (une hélicoïde et un chariot motorisé ne sont pas construits selon les mêmes valeurs), les trajets de lumière parasite introduits par la cavité de l'entraînement, et la défocalisation thermique due à la source de chaleur supplémentaire — que cet article signale lui-même plus bas. Jugez les deux versions sur la MTF mesurée et sur des mesures de lumière parasite, pas sur la conception partagée.
Quatre scénarios où la mise au point motorisée est rentable
• La distance de travail change sur la ligne (multi-produits, multi-références). Si votre station inspecte des produits de hauteurs ou de tailles différentes — emballages e-commerce, plateaux à références mélangées, usinage de familles de pièces — la distance de travail nominale change avec la recette. Avec des objectifs manuels, chaque changement implique d'arrêter la ligne et de réapprendre la mise au point à la main. Avec un objectif motorisé à monture C, le changement se résume à une valeur de mise au point dans la recette, appliquée en quelques millisecondes entre deux produits. Plus vous avez de variantes, plus le surcoût est rapidement amorti.
• Maintenance à distance et équipements non surveillés. Des machines expédiées chez des clients, installées dans des enceintes scellées ou déployées sur un autre continent ne peuvent pas être remises au point avec un tournevis. Un objectif industriel motorisé permet à un ingénieur de maintenance — ou au technicien du client lui-même — de rétablir une mise au point correcte à distance en quelques secondes. Pour les constructeurs d'équipements, cela suffit souvent à justifier l'investissement : cela transforme une visite d'intervention sur site en une simple commande à distance.
• Suivi de mise au point et autofocus basé sur une zone d'intérêt. Certaines applications exigent que la mise au point change pendant le fonctionnement : empilement en z codé en profondeur pour des objets hauts, autofocus à l'intérieur d'une zone d'intérêt pendant que les pièces se déplacent, ou suivi de la distance de travail programmée d'un robot en mouvement. Rien de tout cela n'est possible lorsque la mise au point est fixée à la main ; tout cela devient simple lorsque le système de vision pilote électroniquement l'axe de mise au point.
• Parcs de caméras multiples pilotés par recettes. Une machine équipée de 8 à 20 caméras, chacune nécessitant une mise au point légèrement différente selon la famille de produits, devient une charge de maintenance si chaque objectif est manuel : chaque changement de série se transforme en une session d'alignement manuel sur toute la machine. Les objectifs motorisés transforment le parc en paramètres pilotés par recettes — positions de mise au point stockées par produit, restaurées à l'identique sur chaque machine, à chaque fois. C'est la répétabilité en boucle fermée qui fait que la caméra n° 7 se comporte comme la caméra n° 1.
Deux scénarios où la mise au point manuelle reste gagnante
• Un poste fixe, un produit, une hauteur. Si le montage de fixation impose la distance de travail et qu'elle ne change jamais, la mise au point est réglée une fois puis verrouillée. Un objectif motorisé n'est alors qu'un moteur qui ne tourne jamais — un surcoût pur, plus une pièce électronique supplémentaire susceptible de tomber en panne. Choisissez la version manuelle avec une vis de blocage ferme et standardisez-la.
• Machines à fort volume et sensibles au coût, dont la mécanique est accessible. Pour des machines compactes et dédiées, produites en volume — où la bague de mise au point est accessible et où la nomenclature est scrutée à l'unité —, l'objectif manuel maintient les coûts et la complexité à un niveau bas. Ce qui compte ici, c'est la rigueur, pas l'électronique : documenter le réglage de mise au point, le vérifier après tout changement d'objectif, et verrouiller la bague.
Le compromis honnête : ce que la motorisation coûte sur la durée de vie
Une comparaison honnête ne peut pas se contenter d'énumérer ce que le moteur apporte. Avant de prescrire une mise au point électrique sur une machine, il faut tenir compte de quatre coûts réels :
• Alimentation et chaleur. Un objectif motorisé consomme du courant et dissipe de la chaleur juste à côté du trajet optique. Dans une enceinte scellée contenant plusieurs objectifs motorisés, l'auto-échauffement décale la mise au point et le grossissement de manière mesurable jusqu'à l'équilibre thermique ; un codage en boucle fermée et une discipline de préchauffage puis de mise au point après stabilisation permettent de maîtriser cela, mais il faut le concevoir, pas l'ignorer.
• Complexité de commande et d'intégration. Adresses série, cheminement des câbles, CEM, versions de pilotes et d'API, programmation d'automate : tout cela devient partie intégrante du projet. Un parc d'objectifs motorisés est un petit réseau : il exige de la documentation, du temps de mise en service et un intégrateur qui le maîtrise.
• Modes de défaillance et pièces de rechange. L'objectif manuel n'a essentiellement qu'une pièce susceptible de tomber en panne. Un objectif motorisé ajoute un moteur, un codeur, un engrenage ou entraînement et un câble souple — chacun étant un élément à défaillance tardive après des années de cycles. Prévoyez des pièces de rechange et le cycle de vie des micrologiciels et pilotes, pas seulement le prix d'achat.
• Maintenance sur la durée de vie et coût total. Le coût total de possession inclut le câblage, les contrôleurs, la vérification périodique de la répétabilité et la gestion des micrologiciels. Sur un poste dont la mise au point ne change que deux fois par an, ces coûts ne sont jamais amortis — c'est précisément pourquoi le calcul du seuil de rentabilité compte.
C'est aussi pourquoi nous ne recommandons pas la motorisation par défaut : sur un poste fixe, la réponse d'ingénierie honnête est un objectif manuel doté d'un bon verrouillage, et le moteur ne devrait être acheté que là où le cas d'usage le rentabilise.
Motorisé ou manuel : tableau de décision rapide
Situation | Choix recommandé |
|---|---|
La distance de travail change selon le produit/le lot | Motorisé |
Poste scellé, éloigné ou difficile d'accès | Motorisé |
La mise au point doit bouger pendant l'opération (z-stack, ROI AF) | Motorisé |
Machine multi-caméras, changement de format piloté par recette | Motorisé |
Poste fixe unique, produit unique | Manuel + verrouillage |
Machines de grande série, mise au point accessible, BOM serrée | Manuel + verrouillage |
Faites le calcul : trouver votre point de bascule
La logique de rentabilité est une simple arithmétique :
Coût annuel du temps = changements de format par an × minutes par remise au point manuelle × coût d'arrêt par minute
Comparez ensuite ce montant au surcoût de motorisation par caméra, plus les coûts supplémentaires d'alimentation, de contrôle et de maintenance indiqués ci-dessus.
Exemple : une ligne multi-références change de format 40 fois par jour, et une remise au point manuelle sur quatre caméras prend 5 minutes. Cela représente environ 200 minutes d'arrêt par jour. Même avec un coût d'arrêt prudent, une mise au point électrique — qui ramène chaque changement de format à quelques secondes — est généralement amortie en quelques semaines. À l'inverse, un poste qui change de format une fois par mois mettra des années à récupérer le surcoût : choisissez le manuel et investissez la différence dans l'éclairage.
Si vous nous communiquez votre fréquence de changement de format et le nombre de caméras, nous réaliserons ce calcul de bascule pour votre mix de production — en incluant les termes sur la durée de vie, pas seulement le prix de l'objectif.
Vision prospective : l'axe de mise au point devient connecté
La mise au point motorisée converge avec l'ensemble IIoT et Industrie 4.0, et quatre implications sont déjà concrètes :
• La mise au point comme actif géré à distance. Les objectifs gagnent un contrôle en réseau et une télémétrie de santé — position, température du moteur, compteurs de cycles — de sorte que la mise au point peut être auditée et restaurée depuis n'importe où, et entretenue de façon prédictive plutôt qu'après qu'une dérive soit passée inaperçue.
• Une mise au point pilotée par recette et traçable. Les valeurs de mise au point rejoignent l'exposition et l'éclairage dans la recette propre à chaque produit et sont journalisées pièce par pièce, ce qui soutient la traçabilité et le SPC sur les lignes réglementées. Ces mêmes données deviennent des données d'entraînement : un modèle de caméra virtuelle ne vaut que ce que valent la MTF et la dispersion de distorsion unité par unité qui le sous-tendent, et c'est pourquoi les données mesurées par unité passent du statut d'enregistrement qualité à celui d'actif.
• Une mise au point en boucle fermée liée à la mesure. L'autofocus alimenté par un retour de netteté ou de distance ferme la boucle sur l'image réelle, et non sur un simple compteur d'encodeur — utile lorsque les pièces et les porte-pièces varient.
• Les normes d'interopérabilité. À mesure que les contrôles de type GigE Vision/GenICam et les profils d'appareils indépendants du fournisseur s'étendent aux périphériques d'objectif, remplacer un objectif motorisé signifiera de plus en plus charger une configuration plutôt que réécrire du code d'intégration.
Si vous en êtes encore à choisir l'objectif lui-même, notre liste de contrôle pour les objectifs FA à monture C couvre les sept étapes qui précèdent la question du mécanisme de mise au point. Notre orientation produit suit cette voie : des objectifs FA manuels et motorisés sur plateforme commune (comme les paires 8 mm et 0,5×) avec encodage en boucle fermée et vérification de la répétabilité unité par unité, afin que l'axe de mise au point connecté soit intégré dès la conception plutôt qu'ajouté après coup.
FAQ : objectifs FA motorisés
Q1 : Un objectif motorisé offre-t-il une moins bonne qualité d'image que sa version manuelle ?
Pas sur une plateforme optique commune. Le verre, les traitements et la conception optique sont identiques ; seul le mécanisme de mise au point diffère. Jugez les deux versions sur les mêmes courbes MTF.
Q2 : Que signifie « boucle fermée » dans un objectif FA motorisé ?
Le contrôleur vérifie la position de mise au point réelle au moyen d'un encodeur plutôt que de se fier à la commande. Il en résulte un positionnement reproductible — une même valeur commandée produit toujours la même mise au point —, ce dont dépend le changement de production piloté par recettes.
Q3 : Puis-je équiper ultérieurement d'une motorisation une installation manuelle ?
Au sein d'une même famille de plateformes, oui — sans requalifier l'optique ni reconcevoir la machine. Prévoyez un unique recalibrage d'échelle après le remplacement : le champ de vision et le grossissement sont fonction de la position de mise au point, si bien que tout changement de la position de stationnement du groupe impose une nouvelle vérification de l'échelle pixel. Qualifiez l'optique une fois, puis choisissez le mécanisme station par station.
Q4 : Comment la mise au point est-elle contrôlée sur la ligne de production ?
Via une interface série/USB ou des E/S depuis l'automate (PLC) ou le contrôleur de vision : les positions de mise au point sont stockées dans la recette produit et appliquées automatiquement lors du changement de production ou entre deux pièces.
Q5 : La motorisation ajoute-t-elle de la chaleur qui décale l'image ?
Elle en ajoute un peu, oui — c'est pourquoi le positionnement en boucle fermée, le préchauffage et la vérification de la mise au point après stabilisation sont importants dans les enceintes scellées à plusieurs objectifs. Précisez votre cycle de service et votre plage ambiante ; nous fournissons des recommandations thermiques pour chaque plateforme.
Même plateforme, mise à niveau par simple remplacement
Josight conçoit ses objectifs FA motorisés et manuels sur les mêmes plateformes optiques — les versions motorisée et manuelle de 8 mm, ainsi que les versions motorisée et manuelle 0,5×, partagent une conception optique et des traitements identiques. Chaque unité motorisée est livrée avec sa propre vérification de répétabilité en boucle fermée, et non avec une simple spécification de type. Autrement dit :
Vous qualifiez l'optique une fois, puis vous choisissez le mécanisme de mise au point station par station.
Une installation manuelle peut ensuite être mise à niveau vers une version motorisée sans requalifier l'optique — prévoyez un recalibrage d'échelle unique, le grossissement dépendant de la position de mise au point.
Comparer les deux est un véritable exercice à qualité égale — c'est précisément pourquoi nous publions une fiche technique comparative.
Demandez la fiche comparative à optiques identiques
Josight fournit une fiche comparative à optiques identiques couvrant les paires motorisée/manuelle de 8 mm et 0,5× — courbes de performance optique côte à côte, ainsi que les spécifications d'interface de commande et de répétabilité. Demandez-la, et si vous nous communiquez la fréquence de changement de votre station et le nombre de caméras, nous vous montrerons précisément où se situe le point de bascule entre manuel et motorisé pour votre mix de production.
Avertissement
Les informations fournies dans cet article de blog sont d'ordre général et purement informatifs. Les spécifications des objectifs, les données de performance et la disponibilité des produits sont susceptibles d'être modifiées sans préavis. Les performances réelles peuvent varier en fonction des conditions d'application, de la configuration du système et de facteurs environnementaux. Josight ne fournit aucune garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou l'adéquation des informations contenues dans le présent document. Les lecteurs doivent procéder à leurs propres tests et validations avant toute décision d'achat.