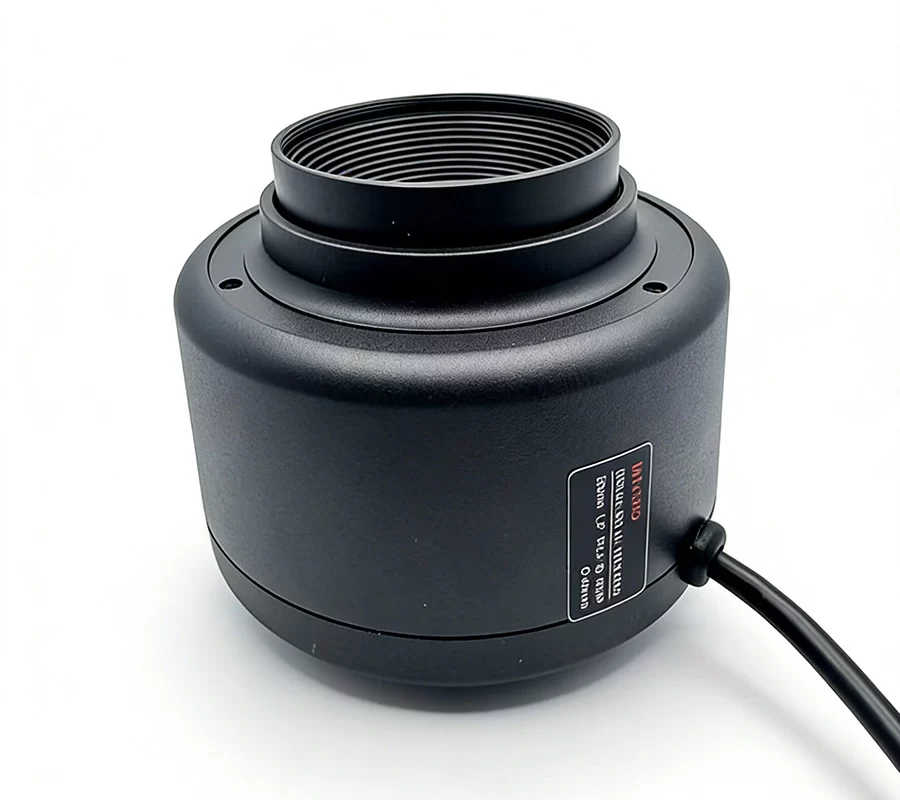
Hochgeschwindigkeits-Produktionslinien bringen optische Inspektionssysteme an ihre physikalischen Grenzen. Wenn Ingenieure auf Sensoren im 1,2-Zoll-Format umrüsten, um höhere Pixeldichten und überlegene Signal-Rausch-Verhältnisse zu erzielen, stoßen sie auf ein fundamentales physikalisches Problem: die geringe Schärfentiefe. Herkömmliche mechanische Fokussiermechanismen können mit dynamischen Linien nicht Schritt halten.
Die Integration von Flüssiglinsen direkt in eine 1,2-Zoll-Autofokus-Maschinenvision-Baugruppe löst diesen Durchsatzengpass. Bei Josight entwickeln wir hochauflösende optische Lösungen, die große Sensorabdeckung mit Fokusverstellung im Submillisekundenbereich kombinieren. Wenn Ihre automatisierten Inspektionssysteme unter Fokusdrift, hohen Zykluszeiten oder vorzeitigem mechanischem Versagen leiden, senden Sie eine Anfrage an unser Engineering-Team, um ein maßgeschneidertes Evaluierungsgerät zu testen.
1. Der Autofokus-Engpass in Vision-Systemen mit großen Sensoren
Die Industrie bewegt sich hin zu größeren Sensoren wie dem Sony Pregius IMX304 und IMX540. Diese 1,2-Zoll-Bildsensoren bieten Diagonale von 17,6 mm und liefern erstklassige Bildqualität in Umgebungen mit wenig Licht und hoher Geschwindigkeit. Doch der Umgang mit diesen großformatigen Sensoren hat seinen Preis.
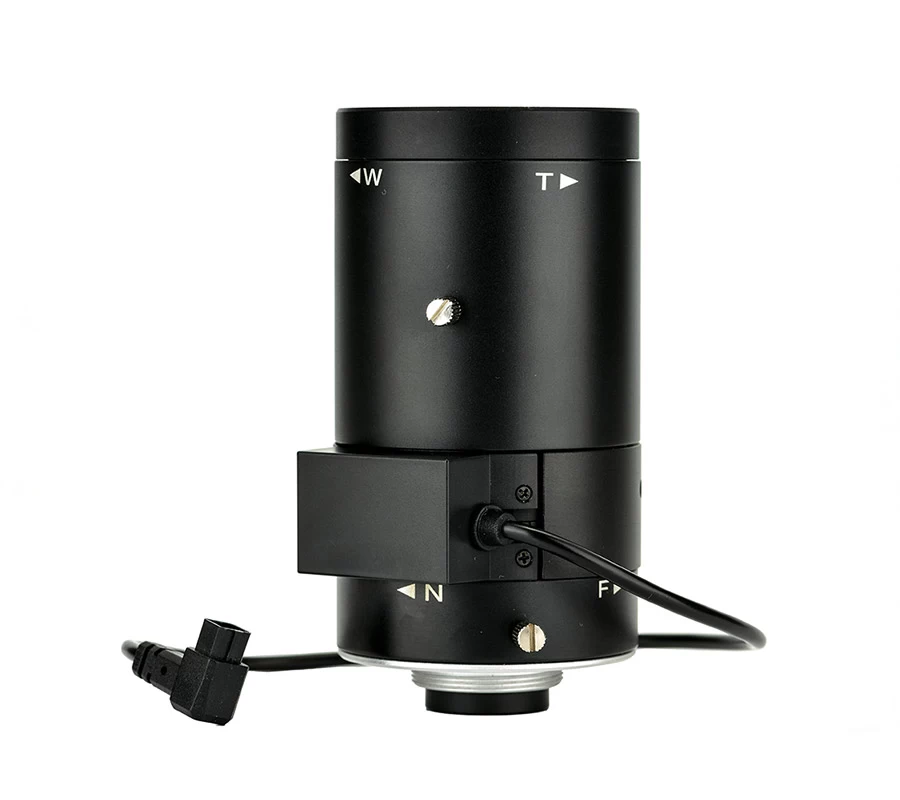
Mit zunehmender Sensorgröße schrumpft die optische Schärfentiefe (DoF) bei äquivalenter Blende dramatisch. Wenn die Zielteile unterschiedliche Stufenhöhen aufweisen oder auf instabilen Förderbändern vorbeilaufen, verliert das System sofort den Fokus. In konventionellen Aufbauten lösen Ingenieure dies mit motorisierten Fokussierobjektiven, die Schrittmotoren oder Voice-Coil-Aktoren (VCM) verwenden.
Mechanische Fokussiersysteme zeigen in anspruchsvollen Fabrikumgebungen gravierende Schwächen:
- Träge Reaktion: Mechanische Getriebe benötigen zwischen 150 Millisekunden und einer vollen Sekunde, um die Position anzupassen.
- Mechanischer Verschleiß: Ständige Nachfokussierzyklen verursachen Reibung, Spiel und Getriebeausfälle nach einigen hunderttausend Betätigungen.
- Größe und Gewicht: Motorisierte Gehäuse machen Roboterarme und Portalköpfe sperriger und begrenzen die Beschleunigungsgeschwindigkeiten.
Diese Einschränkungen bremsen die Gesamtgeschwindigkeit der Linie. Produktionslinien brauchen ein optisches Element, das die Brennweite sofort verändert, ohne auf motorisierte Gewindespindeln angewiesen zu sein.
2. Wie Flüssiglinsen den industriellen Autofokus revolutionieren
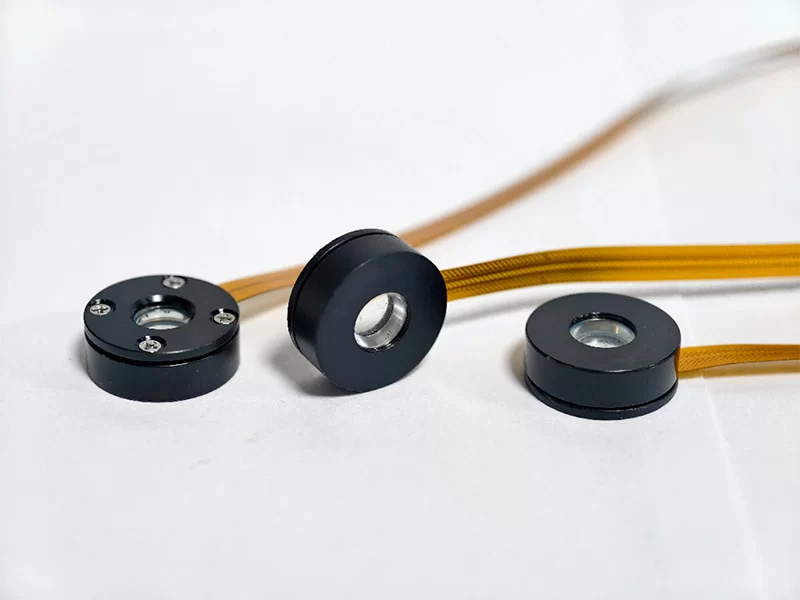
Die Flüssiglinsentechnologie umgeht mechanische Bewegung vollständig. Statt Glaselemente entlang eines optischen Tubus zu verschieben, verändert das Objektiv die Krümmung einer inneren Fluid-Grenzfläche, um die Brechkraft zu ändern.
Zwei grundlegende Bauformen prägen die moderne variable Optik: Elektrobenetzung und mechanische Membranverformung. Für die industrielle Automatisierung mit hohen Zykluszahlen liefern Elektrobenetzungs-Flüssiglinse-Systeme die saubersten Ergebnisse. Eine Elektrobenetzungszelle enthält zwei nicht mischbare Flüssigkeiten – typischerweise eine leitfähige Wasserlösung und ein isolierendes Öl –, die in einer abgedichteten Kammer eingeschlossen sind.
Wenn die Steuerung eine elektrische Spannung an das Substrat anlegt, verändert sich die Oberflächenspannung der Flüssigkeit sofort. Dadurch ändert sich der Kontaktwinkel des Tröpfchens, das von einem flachen Profil in eine konvexe oder konkave Form übergeht. Die Krümmung verschiebt sich innerhalb von Millisekunden.
Die industriellen Vorteile gegenüber herkömmlicher Mechanik umfassen:
- Extrem schnelle Aktuierung: Fokusverschiebungen setzen sich in unter 15 bis 20 Millisekunden, was eine Neufokussierung pro Frame auf schnellen Linien ermöglicht.
- Nahezu unbegrenzte Betriebslebensdauer: Da keine festen Komponenten aufeinander gleiten, überschreiten Elektrobenetzungs-Einheiten Milliarden von Betriebszyklen ohne Leistungsabfall.
- Geringer Stromverbrauch: Das Aufrechterhalten oder Ändern der Flüssigkeitskrümmung verbraucht im Vergleich zu schweren Schrittmotoren eine vernachlässigbare elektrische Leistung.
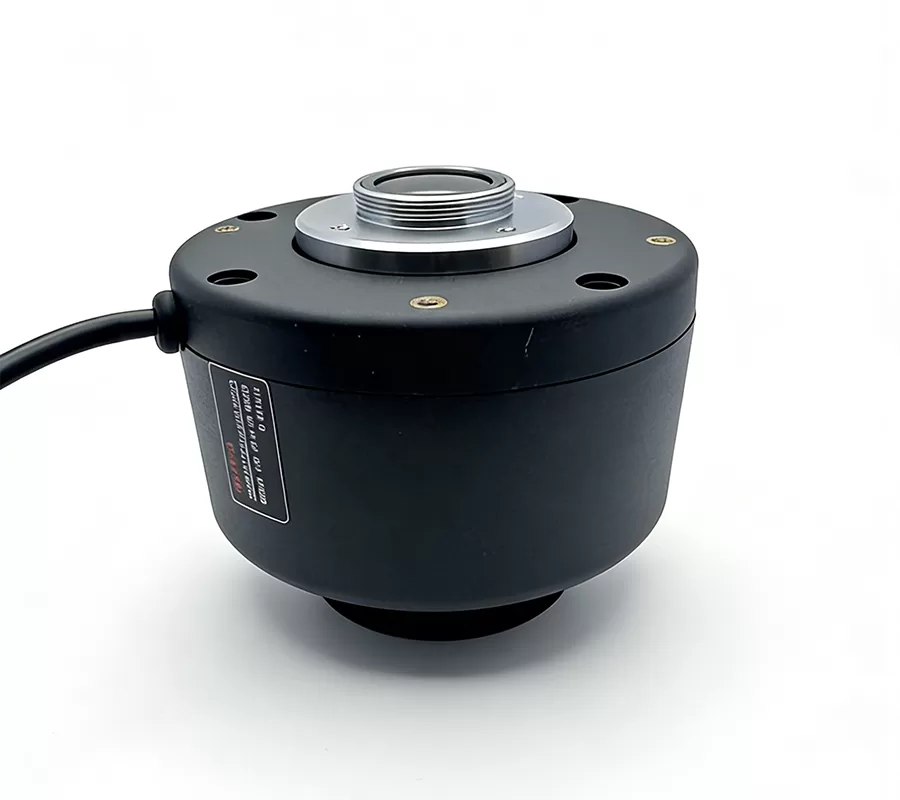
Historisch gesehen hatten Hersteller Schwierigkeiten, Fluidzellen groß genug für Formate jenseits von 2/3 Zoll zu bauen. Heute platzieren bahnbrechende optische Designs hochaperturige Flüssigkeitszellen hinter oder innerhalb komplexer optischer Gruppen. Dies ermöglicht eine vollständige Abdeckung des 17,6-mm-Bildkreises, der von jedem 1,2"-Bildverarbeitungsobjektiv mit Sensor benötigt wird, ohne schwere mechanische Baugruppen einzuführen.
Weitere Details zu industriellen Bildgebungsstandards und Grundlagen der Optiktechnik finden Sie in technischen Ressourcen der Association for Advancing Automation (A3).
3. Wichtige Verbesserungen der optischen Leistung für 1,2"-Systeme
Die Integration einer variablen Fluidzelle in einen großformatigen optischen Pfad erfordert eine präzise optische Abstimmung. Bei richtiger Umsetzung bietet dieser Ansatz enorme Vorteile für Systemintegratoren.
Josight begegnet diesen Herausforderungen durch die Optimierung interner Glasgruppierungen, um die inhärenten Brechungseigenschaften der Flüssigkeit zu kompensieren. Das Ergebnis ist eine Schärfe von Rand zu Rand über das gesamte Sichtfeld.
Beseitigung von Randvignettierung und optischer Verzerrung
Großformatsensoren leiden leicht unter Lichtabfall in den Ecken, wenn sie mit kompakten optischen Zellen kombiniert werden. Fortschrittliche 1,2-Zoll-Flüssiglinse-Baugruppen positionieren das variable Element nahe der optischen Blende. Dieses Design maximiert den Lichtdurchsatz und bewahrt die volle Modulation Transfer Function (MTF)-Leistung über die Sensorränder hinweg, wodurch die chromatische Aberration gering gehalten wird.
Schnelle Anpassung an variable Arbeitsabstände
Moderne Produktionslinien weisen selten gleichmäßige Oberflächen auf. Ein fahrerloses Transportsystem (AGV) oder ein Pick-and-Place-Roboter muss zwischen dem Blick in eine tiefe Kiste und der Prüfung eines Oberflächenetiketts in wenigen Zentimetern Entfernung wechseln. Ein industrielles Autofokus-Objektiv, das mit Fluidoptik ausgestattet ist, verschiebt Arbeitsabstände sofort und fixiert den Fokus, bevor der nächste Kameraauslöser ausgelöst wird.
Erweiterte Schärfentiefe (EDoF) und AOI-Fokus-Stacking
Eine geringe Schärfentiefe macht die 3D-Fehlererkennung an hohen Objekten zunichte. Mit einer Fokusabstimmung im Millisekundenbereich erfasst eine Kamera mehrere Fokusscheiben eines Objekts innerhalb eines einzigen Produktionshubs. Bildverarbeitungsalgorithmen fügen diese Scheiben dann zu einem durchgehend scharfen zusammengesetzten Bild zusammen. Diese Fokus-Stacking-Technik arbeitet nahtlos auf schnellen Linien, ohne den Durchsatz zu verringern.
Stoß- und Vibrationsbeständigkeit
Industrielle Maschinen erzeugen kontinuierliche Vibrationen. Herkömmliche motorisierte Objektivtubusse vibrieren im Laufe der Zeit aus der Kalibrierung und erfordern häufige Wartungsstopps. Flüssigkeitszellen weisen ausgewogene Flüssigkeitsdichten auf, die physische Stöße von bis zu mehreren hundert G absorbieren und eine stabile Kalibrierung an Roboterendeflektoren aufrechterhalten.
Lesen Sie tiefere Einblicke zur optischen Oberflächenstabilisierung in von Fachleuten begutachteten Berichten in der SPIE Digital Library.
4. Zielführende industrielle Anwendungen
Die Kombination aus großen Sensoren und Autofokus im Millisekundenbereich erweitert die Möglichkeiten über zahlreiche Inspektionsbranchen hinweg.
PCB-Bestückung und Halbleiterinspektion
Moderne elektronische Leiterplatten enthalten dicht gepackte Bauteile unterschiedlicher Höhe, von Mikro-SMD-Widerständen bis zu hohen Elektrolytkondensatoren. Ein 1,2-Zoll-Machine-Vision-System mit Autofokus erfasst mikroskopische Lötstellen, stellt den Fokus sofort nach und inspiziert hohe Steckerstifte über breite Boards hinweg, ohne den Kamerakopf entlang der Z-Achse bewegen zu müssen.
Hochgeschwindigkeitslogistik und Paketsortierung
Verteilzentren bewältigen kontinuierlich gemischte Sendungen. Kartons, Umschläge und Folienbeutel rauschen auf Förderbändern unter Decken-Barcodescannern entlang. Eine Weitfeld- 1,2-Zoll-Kamera mit Flüssiglinse liest winzige 2D-Codes auf einer hohen Kiste und fokussiert dann sofort auf einen flachen Umschlag direkt dahinter neu, ohne die Förderlinie anzuhalten.
Umweltmonitoring und Prozesswasseranalyse
Die visuelle Inspektion ist nicht auf trockene Produktionsflächen beschränkt. Anlagen überwachen Partikelverteilung und Klarheit in Umweltfiltersystemen. Bei der Inspektion von Industrieabwässern und Filterbetten – etwa einer Behandlungslinie für Aktivkohle-Abwasser – verfolgen optische Kameras Sedimentablagerungen und die Migration von Kohlenstaub in Echtzeit.
Visuelle Inspektionszellen in der Aktivkohle-Abwasser-Aufbereitung müssen schwimmende Verunreinigungen in unterschiedlichen Fluidtiefen bewältigen. Eine Flüssiglinse verschiebt die Fokalebenen innerhalb von Beobachtungsschaugläsern ohne mechanische Aktuatordichtungen, die durch Feuchtigkeitseinwirkung verschleißen könnten. Dies ermöglicht eine zuverlässige, nicht-invasive Überwachung der Fluidklarheit.
Qualitätskontrolle von EV-Batterien und Schweißnähten
EV-Batteriepacks erfordern Hunderte lasergeschweißte Busbar-Verbindungen. Diese Schweißnähte verlaufen über große physische Wannen, in denen mechanische Verformung die Zielhöhe von Punkt zu Punkt verändert. Flüssiglinsen-Optiken passen den Fokus dynamisch pro Schweißpunkt an und gewährleisten null Fehler sowie dichte Schweißnähte.
Weitere industrielle Fallstudien finden Sie über Vision Systems Design, um zu sehen, wie hochauflösende Fokusoptiken die Fertigungsstillstandszeiten reduzieren.
5. Integrations- und Auswahlleitfaden für Systemintegratoren
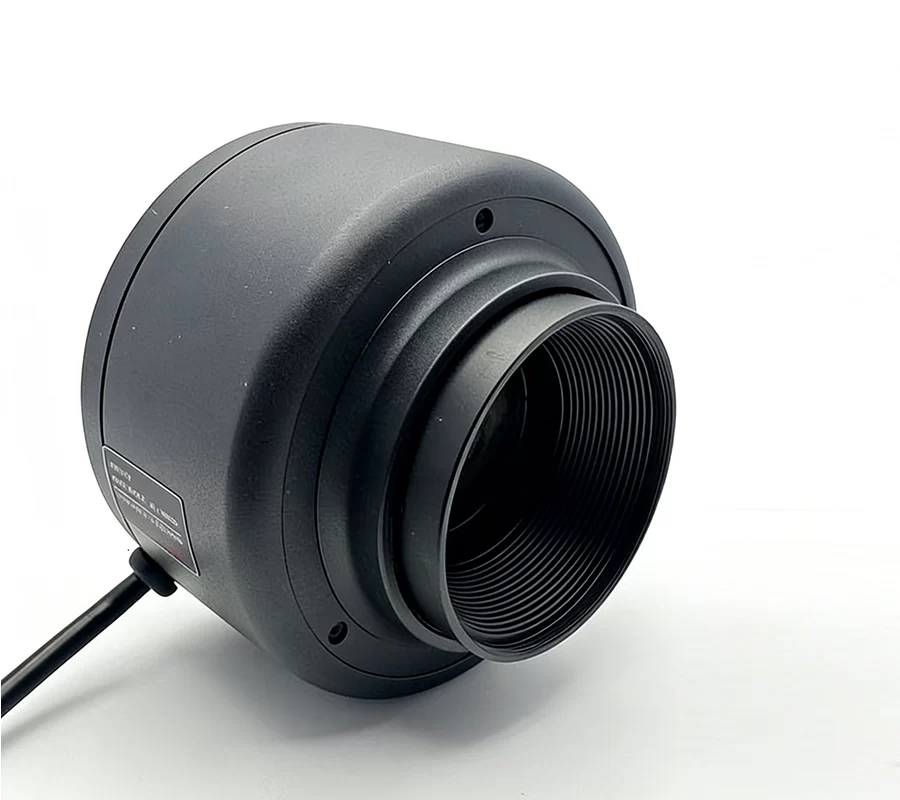
Die Auswahl und der Einsatz eines fluidoptischen Systems für das 1,2-Zoll-Format erfordern sorgfältige Planung. Systemarchitekten sollten in der Spezifikationsphase drei zentrale technische Parameter bewerten.
Optische Abstimmung: Bildkreis und Blende
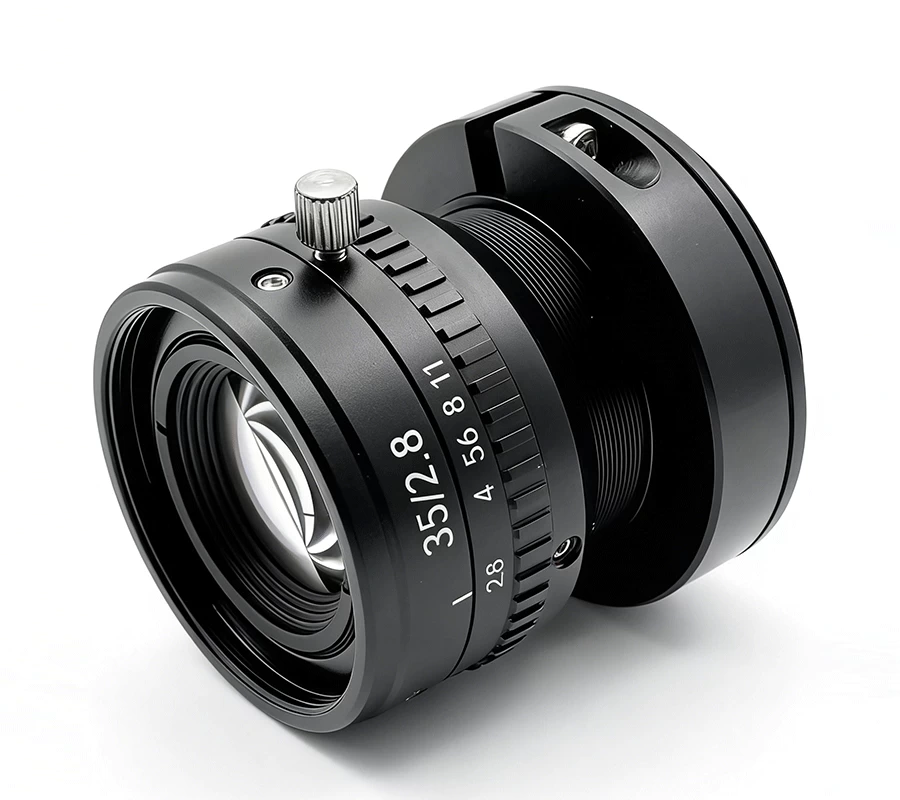
Stellen Sie sicher, dass die Linseneinheit einen Bildkreis von mindestens 17,6 mm projiziert. Überprüfen Sie, dass die freie Apertur des Flüssigkerns bei weiten Fokuseinstellungen keine Abschattung verursacht. Die Kombination des richtigen festen Basisobjektivs (typischerweise 16 mm, 25 mm, 35 mm oder 50 mm) mit der Flüssigzelle definiert Ihren Arbeitsabstandsbereich und das Vergrößerungsverhältnis.
Controller-Schnittstelle und Protokollintegration
Flüssiglinsen benötigen Konstantstrom- oder Hochfrequenz-Wechselspannungstreiber. Wählen Sie Controller, die standardisierte industrielle Kommunikationsbusse unterstützen:
- Direktes I/O und Strobe: Nutzen Sie Hardware-Trigger direkt von Ihrer Industriekamera, um die Belichtung mit der Einschwingkurve des Fokus zu synchronisieren.
- Seriell und Industriebus (RS-232, I2C, USB): Verbinden Sie den Treiber mit Ihrer speicherprogrammierbaren Steuerung (SPS) oder Ihrer PC-Bildverarbeitungssoftware (wie Halcon, OpenCV oder VisionPro).
Gesamtbetriebskosten (TCO) vs. Anschaffungskosten
Optische Systeme mit Flüssiglinse erfordern eine höhere Anfangsinvestition als einfache manuell fokussierbare Objektive. Der Return on Investment (ROI) stellt sich jedoch schnell ein. Durch den Wegfall mechanischer Wartungsroutinen, die drastische Verkürzung von Umrüstzeiten bei Produktwechseln und kürzere Zykluszeiten amortisieren Fabrikmanager ihre Investition bereits wenige Monate nach der Inbetriebnahme.
FAQ
F1: Kann eine Flüssiglinse einen 1,2-Zoll-Sensor abdecken, ohne optische
Vignettierung zu verursachen?
A1: Ja. Während frühe Flüssiglinsen-
Designs auf Formate von 1/2 Zoll und 2/3 Zoll beschränkt waren, wird die Fluidzelle bei der aktuellen optischen
Integration direkt in das optische Design des Objektivs oder hinter optimierten Blendenanordnungen platziert. Dadurch bleibt ein sauberer Bildkreis von 17,6
mm ohne Eckenabdunkelung erhalten.
F2: Wie wirken sich Temperaturschwankungen auf die Fokuspräzision
von Flüssiglinsen aus?
A2: Fluide dehnen sich aus und ändern ihren Brechungsindex
bei Temperaturänderungen. Moderne Treiber für industrielle Flüssiglinsen verfügen über
integrierte Temperatursensoren und dynamische Look-up-Tabellen (LUT). Die Steuerung
kompensiert die Umgebungsdrift automatisch und gewährleistet so konstante Fokusentfernungen
von 0 °C bis +50 °C.
F3: Wie schnell stellt eine Flüssiglinse den Fokus ein im Vergleich zu Voice-Coil-Motoren
(VCM)?
A3: Ein typischer Voice-Coil-Motor
benötigt 50 bis 100 Millisekunden, um einen Fokussprung abzuschließen und einzuschwingen. Eine
Flüssiglinse auf Basis von Elektrobenetzung schafft denselben Schritt in unter 15 bis 20
Millisekunden und ermöglicht damit eine bis zu fünfmal schnellere Fokusverstellung ohne
mechanische Einschwingvibrationen.
F4: Können wir diese Objektive in rauen, vibrierenden Fabrikumgebungen
einsetzen?
A4: Auf jeden Fall. Da Flüssiglinsen
auf abgestimmte Fluiddichten und keine beweglichen mechanischen Zahnräder setzen, widerstehen sie
kontinuierlichen industriellen Stößen und starken Vibrationen weit besser als motorisierte
Optiken, was sie ideal für Roboterarme macht.
F5: Können Flüssiglinsensysteme verschmutzungsintensive Prozessüberwachungen wie
Anlagen für Aktivkohle-Abwasser bewältigen?
A5: Ja. Flüssig-
linsen sind vollständig im Objektivgehäuse versiegelt, sodass sie in dichten IP67-Gehäusen
eingesetzt werden können. Sie überwachen Partikel, Sedimentation
und Stufen der Fluidfiltration über variable Flüssigkeitstiefen hinweg ohne mechanisches
Blockieren.
Rüsten Sie Ihre Bildverarbeitungssysteme mit Josight auf
Großformatige Sensoren sind die Zukunft der hochgeschwindigkeits-Industrieprüfung. Lassen Sie nicht zu, dass veraltete mechanische Fokussiermechanismen Ihre Bild- erfassung verlangsamen. Die Integration dynamischer Flüssiglinsen in Ihre Machine-Vision-Systeme mit 1,2 Zoll erschließt höheren Durchsatz, wartungsfreie Optik und Autofokus-Zuverlässigkeit im Sub-Millisekunden-Bereich.
Bei Josight entwickeln wir maßgeschneiderte optische Designs, modulare Flüssiglinsen- Baugruppen und individuell abgestimmte Fokuscontroller für anspruchsvolle Automatisierungs- projekte. Kontaktieren Sie noch heute unser Team für optische Technik, um Ihre Projektanforderungen zu besprechen oder eine Vor-Ort-Bewertung mit einem Muster anzufordern.